Обжим против ультразвуковой сварки для заделки кабелей зарядки электромобилей.
Oct 12, 2026
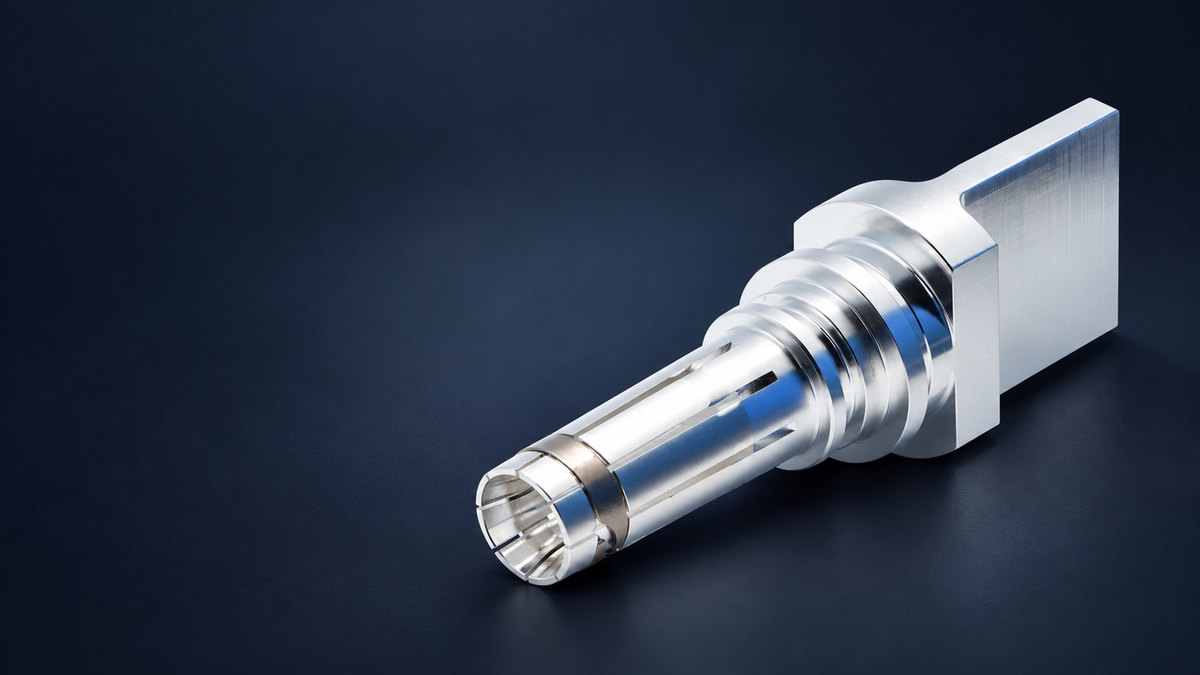
Соединение между зарядным кабелем и его силовым контактом является частью пути тока. Если соединение создает дополнительное сопротивление, это может привести к локальному нагреву. Если же ему не хватает механической прочности, оно также может стать нестабильным в процессе эксплуатации. Для соединения кабеля с контактами используются как обжим, так и ультразвуковая сварка металла. Выбор правильного метода зависит от конструкции контакта, конструкции проводника, доступного пространства, а также от возможности контроля и проверки процесса. В данной статье рассматривается соединение между проводником кабеля и задней частью контакта. Она не охватывает сопряжение зарядного разъема с входным отверстием автомобиля. Обжим: сжатие вокруг проводникаПри обжимном соединении инструмент сжимает обжимной цилиндр контакта вокруг проводника. Соединение должно обеспечивать электрическую непрерывность, надежно удерживая при этом проводник. Необходимо обеспечить соответствие контакта и проводника, а также контролировать процесс обжима. К важным факторам относятся поперечное сечение проводника и конструкция жил, размеры цилиндра, выбор матрицы, высота обжима, положение провода и состояние жил. Недостаточно сжатый или плохо подобранный обжим может не обеспечить надежное удержание проводника. Чрезмерное сжатие может повредить жилы или деформировать контакт. Внешний вид обжима сам по себе не показывает, соответствует ли он своим электрическим и механическим требованиям. Ультразвуковая сварка: твердотельное соединениеУльтразвуковая сварка металла соединяет проводник с подходящей контактной поверхностью с помощью давления и высокочастотной механической вибрации. В этом процессе не используются припой или присадочные материалы. Для этого требуется подходящая зона сварки и зажим, удерживающий детали в нужном положении. Материал проводника и расположение жил, геометрия контакта, зона сварки, конструкция приспособления и параметры процесса — все это влияет на результат. Для процесса сварки необходим определенный рабочий диапазон с проверками, соответствующими конструкции соединения. Что требуется для применения обоих методовРассмотрениеОбжимУльтразвуковая сваркаСовместное формированиеКонтактный цилиндр сжат вокруг проводника.Давление и вибрация формируют твердотельное металлическое соединение.Геометрия контактаСтвол, сконструированный таким образом, чтобы деформироваться вокруг проводника.Подходящая сварочная поверхность и доступ для инструмента и приспособления.Управление технологическими процессамиМатрица, высота обжима, усилие, положение проводника, состояние жилы.Энергия, давление, вибрация, время, положение, состояние крепленияВозможные проверкиРазмеры, визуальный осмотр, поперечное сечение, усилие натяженияТехнологическая документация, визуальный осмотр, поперечное сечение, усилие натяжения Рассмотрим две конструкции контактов. Одна имеет закрытый обжимной цилиндр, размер которого соответствует определенному проводнику; в процессе работы могут использоваться средства контроля, такие как подбор проволоки и матрицы, а также проверка высоты обжима. Другая имеет плоскую зону контакта, предназначенную для ультразвуковой сварки, где ключевыми параметрами управления становятся зона сварки, положение проводника и параметры сварки. Эти конструкции показывают, почему геометрия соединения определяет выбор технологического процесса. Оба метода могут обеспечить приемлемое соединение при условии соответствия контакта, проводника и процесса. Готовая сборка все еще должна соответствовать своим электрическим и механическим требованиям. Сопротивление и нагрев на концеСопротивление в месте соединения проводника и контакта способствует выделению тепла при протекании тока. Неравномерный контакт внутри соединения, поврежденные жилы или неподходящая геометрия могут влиять на сопротивление. Например, совместное сопротивление 0,1 мОм в 300 А рассеется 9 ВтРасчет основан на формуле P=I²RP=I²R. Это иллюстративный расчет, а не результат испытаний изделия. Он описывает электрическую мощность, рассеиваемую при предполагаемом сопротивлении; он не предсказывает повышение температуры. Фактическая температура зависит от всей сборки и от того, как тепло передается через нее. Низкое начальное значение сопротивления также не гарантирует долговременную работоспособность. Собранный разъем следует тестировать в условиях, соответствующих его предполагаемому применению, с использованием согласованных методов измерения и определенных контрольных точек. Выбор метода проектирования контактной сетиНачните с геометрии задней части контакта и проводника кабеля. Выбранный процесс должен соответствовать размеру и конструкции жил проводника, занимать доступное монтажное пространство и быть совместим со способом сборки разъема. Объемы производства и контроль процесса также имеют значение. Обжим и ультразвуковая сварка используют разные инструменты и методы контроля процесса. Метод должен быть воспроизводимым для предполагаемого производственного процесса. Номинальный ток — это лишь один из параметров применения, но сам по себе он не определяет способ подключения. Необходимо учитывать требования к контактам, проводнику, сборке и тепловым характеристикам в совокупности. Проверка готового соединенияВозможные методы проверки включают визуальный и размерный осмотр, оценку высоты обжима или зоны сварного шва, осмотр поперечного сечения, испытание на растяжение, измерение сопротивления и испытание на повышение температуры. Подходящая комбинация зависит от конструкции соединения и плана проверки. Эти испытания отвечают на разные вопросы. Соединение может соответствовать требуемой силе натяжения, но при этом нуждаться в отдельных испытаниях на сопротивление и повышение температуры. Одна лишь механическая фиксация не гарантирует электрических характеристик. Для подтверждения работоспособности конструкции испытания могут быть повторены после соответствующего старения или воздействия окружающей среды. Допустимые пределы и условия испытаний должны быть определены для конкретной контактной и кабельной сборки; результаты, полученные для одной конструкции, не обязательно применимы к другой. Сопоставление условий расторжения договора с условиями контракта.Для соединения кабелей зарядки электромобилей подходят как обжим, так и ультразвуковая сварка. Выбор метода зависит от геометрии контакта и конструкции проводника; тестирование показывает, соответствует ли готовое соединение требуемым параметрам. Компания Workersbee разрабатывает и производит контактные разъемы для зарядки электромобилей на заказ, используя чертежи, образцы или существующие разъемы. Геометрию контактов и требования к соединению проводников можно обсудить в рамках проекта. См. Контакты разъема для зарядки электромобиля.
ЧИТАТЬ ДАЛЕЕ



 Русский